刃の仕上げに傷がついたり、錆びたり、ナイフの予算を超えてしまうのではないかと心配ですか?それぞれ異なる特長を持つ3つの選択肢から、まずは選んでみてください。.
ダウンロードコンテンツ スーツには、耐摩耗性、低摩擦性、そして高級感のある黒の風合いが求められます。. セラコート 耐食性を備え、豊富なカラーバリエーションを取り揃えています。ハード PVD フィルムは、薄いコーティングでメタリックカラーを実現しています。.
とはいえ、結果はそのコーティングの種類、ブレードの材質、表面処理、および塗布方法によって異なります。.
ここでは、PVD、DLC、セラコートの各コーティング技術を詳しく比較検討します。テストデータの比較方法、ブレード1本あたりのコストの確認方法、そしてサンプルの承認や次回のナイフ大量発注を行う前に、コーティング業者に適切な質問をする方法について学べます。.
重要なポイント
- DLC: 耐摩耗性、低摩擦、そして高品質な黒色仕上げに最適です。.
- PVD: 薄い金属仕上げに最適です。具体的なコーティングの化学組成を明記してください。.
- セラコート: カスタムカラーや防食処理に最適です。折り曲げ部の接合部周辺のクリアランスを確認してください。.
- ご注文の前に: 実物サンプルを承認し、下処理、マスキング、検査を含む見積書の全項目を比較検討する。研ぎ加工を行うと、刃先からコーティングが除去される。.
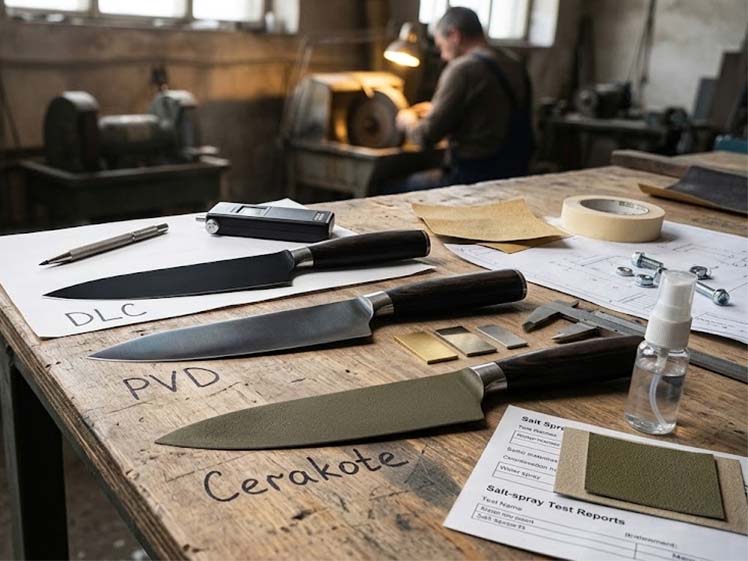
PVD、DLC、セラコート:3つのコーティングの一覧
これらの用語はしばしば比較されますが、厳密には同じカテゴリーに属するものではありません。PVDは成膜プロセスであり、DLCは炭素系コーティングの一群であり、セラコートはコーティングのブランド名です。一部のDLCコーティングは、PVDによっても成膜することができます。.
- DLC(ダイヤモンドライクカーボン) 通常、黒色または濃い灰色をしています。その主な特長は、耐摩耗性と低摩擦性です。配合によって性能にはかなりのばらつきがあるため、プレミアムTa-Cと従来のDLCを同一の仕様として扱うべきではありません。.
- PVD(物理気相成長法) 真空中で薄膜を成膜します。TiN、CrN、ZrNなどの材料は、それぞれ異なる色や特性を有しており、PVDは金属装飾や日常的な耐摩耗性向上に有用です。.
- セラコート これは、スプレー塗布され、オーブンで硬化させるセラミック・ポリマーコーティングです。PVDやDLCに比べて色の選択肢が広く、通常はより厚い皮膜を形成します。.
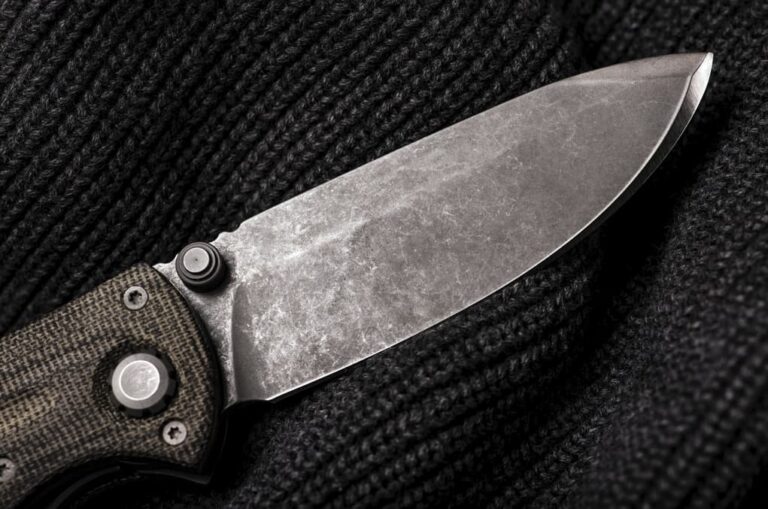
また、コーティング加工と機械的仕上げは区別してください。サテン仕上げには細かい研磨跡があり、ストーンウォッシュ仕上げにはランダムで使い込まれたような質感があります。当社の ナイフの刃の仕上げガイド これらの違いについて説明しています。.
メリット・デメリットのまとめ
ダウンロードコンテンツ
- 長所: 優れた耐摩耗性、低摩擦性、そしてフラッグシップモデルやハイエンドのEDCモデルにふさわしい高級感のあるブラック仕上げ
- 短所: 通常、コストが高く、色の選択肢が限られており、手直しが難しく、表面処理に手間がかかる
PVD
- 長所: 薄膜、メタリックカラーのバリエーション、バランスのとれた耐摩耗性、そして安定した量産への適性
- 短所: 特性は素材によって異なり、最小ロット数の要件が適用される場合があります。また、研ぎを行うと刃先のコーティングが剥がれます。
セラコート
- 長所: 優れた耐食性、豊富なカスタムカラーと迷彩柄、比較的容易な再加工、そして小ロット生産への柔軟性
- 短所: 膜が厚くなる、繰り返し接触することで擦れ跡が目立ちやすくなる、折りたたみナイフへのマスキング作業が増える
コーティングの並列比較
| 要素 | ダウンロードコンテンツ | PVD | セラコート |
|---|---|---|---|
| 耐スクラッチ性および耐摩耗性 | 素晴らしい | 「良い」から「非常に良い」 | 適度 |
| 腐食防止 | 良い | 良い | 素晴らしい |
| 耐熱性 | 中等度;重症度による | 比較的高い;材料によって異なる | 中程度;製品によって異なる |
| 膜厚 | 超薄型 | 超薄型 | 比較的厚い |
| 色 | 主に黒と濃い灰色 | 主にメタリックな色合い | 豊富なカスタムカラーと迷彩柄 |
| 表面摩擦 | 極めて低い | 低い | 適度 |
| 食品との接触 | 具体的なコーティング内容と用途を確認してください | 具体的なコーティング内容と用途を確認してください | 正確な製品、硬化方法、および使用方法を確認してください |
| ブレード1枚あたりのコスト | 通常は高い | 通常は中級クラス | 通常は低~中価格帯ですが、複雑なマスキング処理を行うとコストがかさみます |
| 塗装を剥がして再塗装する | 難しい | 難しい | 比較的実用的 |
要するに: DLCは耐摩耗性と低摩擦性に優れ、PVDはメタリックカラーや薄膜コーティングに適しており、セラコートは色のバリエーションの豊富さと防食性に優れています。以下のセクションでは、これらの違いについてさらに詳しく説明します。.
LeeKnivesでカスタムナイフラインをより早く立ち上げましょう
設計から最終出荷まで、OEM/ODM の完全なサポートにより、成長に集中できます。
米国の倉庫に保管されているため、迅速で信頼性の高い配送が可能です。
コーティングの詳細な内訳
堆積プロセス
ナイフメーカーにとって重要なのは、各工程がどのように行われるかということだけでなく、その工程の温度が刃に適しているかどうかという点です。.
PVDや多くのDLCコーティングは真空中で成膜されるのに対し、セラコートはスプレー塗装され、オーブンで硬化されます。. エリコンのPVDプロセスガイド 一般的な処理温度範囲は約150~500°Cですが、装飾用PVDや一部のDLCシステムでは、これより低い温度でも処理が可能です。例えば、, Ionbondの装飾用PVD製品ラインナップ 20~200°Cの範囲が記載されている。.
Cerakote社は、その資料の中で、金属基材に対する標準的なHシリーズの硬化スケジュールとして、250°F(121°C)で2時間と記載しています。 公式の養生ガイド.
サンプリングを行う前に、コーティング業者に鋼種、目標硬度、および熱処理の詳細を伝えてください。用途の背景を説明せずに「どのコーティングが『最適』か」と尋ねるよりも、その方がはるかに有益です。.
耐スクラッチ性・耐摩耗性
黒色の刃の耐摩耗性を最優先とするなら、まずはDLCを試してみる価値は十分にあるでしょう。ただし、見積もりに含まれているDLCの種類については確認しておくことをお勧めします。.
これによると、一般的なa-Cおよびa-C:Hコーティングの硬度は約1,500~3,500 HVであるのに対し、高sp³のta-Cはおよそ4,000~9,000 HVに達する。 DLCおよびta-Cに関する学術的概要. 。具体的な製品の例としては、, イオンボンド・テトラボンド・プラス 5,000 HV以上と記載されている。.
PVDは材料によっても異なります。. Ionbond TiN 2,800 HVと記載されていますが、 eifeler CrN 2,000 ± 200 HV0.05と記載されています。どちらも有用な耐摩耗性を発揮しますが、外観やその他の特性には違いがあります。.
Cerakoteのデータは、異なる試験方法を採用しています。その H-265 公式製品ページ, 例えば、ASTM D3363に基づく8Hの引っかき硬度および9Hの削り込み硬度の測定結果が記載されています。これらの鉛筆硬度測定結果は、上記のHV値と直接比較することはできません。.
硬度は選択肢を絞り込む上で有用ですが、プロジェクト全体を決定づける要素としては不適切です。シースとの接触、落下、エッジへの荷重、および下地による支持力などはすべて、実際の使用において顧客が目にしている状態に影響を与えます。シースとの繰り返しの接触により、目に見える擦り傷が生じることがあります。.
腐食防止
湿気の多い環境や沿岸部、あるいは屋外で使用される製品の場合、セラコートは魅力的な選択肢ですが、鋼材の選定やエッジ部分の露出状況も依然として重要な要素となります。.
メーカーによると、ASTM B117塩水噴霧試験の結果、2,000時間以上という結果が得られたとのことです。 セラコート H-265. これは、規定された実験条件下において強力な防食効果が得られることを示していますが、実際の使用においてナイフが何年間錆びないかについては示していません。.
DLCやPVDコーティングが施されていても、傷、ピンホール、コーティングされていない縁部などが腐食の起点となる可能性があります。半ステンレス鋼などでは、 D2, 、コーティングの選定は、鋼材の選定やユーザーによるメンテナンスと併せて検討すべきである。.
塩水噴霧試験報告書を確認する際は、次の3つの実用的な質問を投げかけてみてください。「どのコーティング製品が試験対象だったか?」「試験片に刻み目が入っていたか?」「どの程度の腐食が不合格とみなされたか?」 ASTM B117 これは試験方法であり、すべての製品に共通する単一の合格時間を定めるものではありません。.
連続耐熱性
ほとんどのナイフ製作において、単に最高温度の数値だけを追求してもあまり意味がありません。通常、製造工程が刃の硬度や形状に影響を与えるかどうかを把握することの方が重要です。.
PVD成膜温度、セラコートの硬化温度、および成膜後のコーティングの最高使用温度は、それぞれ異なる特性です。例えば、標準的なHシリーズの硬化条件は121°Cで2時間ですが、 H-265 製品データ 500°F(約260°C)以上の温度におけるコーティングの安定性については、別途記載されています。これらの数値は、あたかも同じ条件を表しているかのように比較すべきではありません。.
量産に際しては、工程を承認する前に、加熱サイクル全体を通じて、ブレードの硬度、真直度、および組み立て済み部品に変化が生じないことを確認してください。.
LeeKnivesでカスタムナイフラインをより早く立ち上げましょう
設計から最終出荷まで、OEM/ODM の完全なサポートにより、成長に集中できます。
米国の倉庫に保管されているため、迅速で信頼性の高い配送が可能です。
コーティングの厚さおよび折りたたみナイフの公差
固定刃のナイフは、多くの場合、外観や保護機能に重点が置かれます。一方、折りたたみナイフの場合、さらに別の疑問が生じます。それは、コーティングが動作やロック機構に影響を与えるかどうか、ということです。
代表的なDLC膜やPVD膜の厚さは、わずか数ミクロンに過ぎません。. Ionbond 装飾用PVD 0.2~2 μmと記載されているが、 エリコン・バリニット DLC データ 記載された用途では、1~3 μmの厚さになります。Cerakote H-265の推奨厚さは約25.4 μmです。.
簡単な例を挙げると、その違いがよりイメージしやすくなります。ブレードの両面に2 μmのフィルムを貼ると、合計で約4 μm分厚くなります。 両面に25.4 μmのフィルムを施すと、合計で約50.8 μmの厚みが増します。これは、すべてのフォルダーが同じように変化するわけではないことを意味しますが、ピボット穴、ベアリング座、デテントトラック、ロック面について、コーティングを施すかマスキングを行うかの判断が必要となる理由を示しています。.
どのコーティングを選んだ場合でも、組み立て済みのサンプルを用いて、動作、ロックの噛み合わせ、および中心合わせを確認してください。外観検査に合格したブレードであっても、組み立てた後に不適格となる場合があります。.
そのコーティングについて、ご自身の ポケットナイフ用鋼材 および下地の仕上げ。研磨仕上げ、サテン仕上げ、ビーズブラスト仕上げの下地は、同じコーティングを施しても見た目が異なる場合があります。.
取り扱いカラー
メタリック仕上げの場合は、まずPVDから始めましょう。単色、ブランドカラー、カモフラージュなど、より幅広い色展開をお求めの場合は、セラコートの方が柔軟性があります。.
PVDは、さまざまな素材やプロセスを通じて、ゴールド、シャンパン、スチール、ブロンズ、グレーブラックといった色調を再現することができます。TiNは、そのクラシックなゴールド色で知られていますが、 Ionbondの装飾用PVD製品ラインナップ その他のメタリックカラーの選択肢が表示されています。DLCは通常、黒とダークグレーに限られています。.
製品ラインやブランドアイデンティティにおいて色が重要な要素である場合は、承認済みの実物カラー見本を保管し、サプライヤーとロットごとの色の一貫性について合意しておいてください。デジタルレンダリングは、承認済みのサンプルの代わりにはなりません。.
表面摩擦
低摩擦性は、DLCを多くのPVDコーティングや溶射コーティングと区別する重要な特性の一つです。.
その エリコン・バリニット DLC データ 鋼に対する摩擦係数は0.1~0.2と記載されている。. Ionbond TiN 記載されている空運転条件下では、約0.5と記載されていますが、一方、 eifeler CrN 100Cr6鋼に対して0.3~0.4と記載されている。.
これらの数値は、DLCが低摩擦の表面で頻繁に使用される理由を説明する一助となりますが、切削感や折りたたみナイフの滑らかさを直接予測するものではありません。シースの材質、接触圧力、表面の質感、および機構の適合性については、完成したサンプルを用いて評価する必要があります。.
食品接触および規制への準拠
包丁に関しては、コーティングの種類が「食品に適している」かどうかだけを尋ねるのではなく、その文書がどの製品、どのような使用条件、どの市場を対象としているのかを確認してください。.
その Ionbondの食品接触用TiNのページ これは有用な例です。この例では、すべてのPVDコーティングを「食品に安全」と説明するのではなく、特定の製品についてFDA-TOR 2020-003を明示しています。.
DLCコーティングとセラコートについては、同様の観点から検討すべきです。また、食器洗浄、洗浄用化学薬品、およびナイフ全体に使用されているその他の素材についても考慮してください。プロジェクトのスケジュールが厳しく、仕様書が不明確な場合は、適切な無コーティングのステンレス鋼製デザインの方が、適合審査を通過しやすい可能性があります。.
LeeKnivesでカスタムナイフラインをより早く立ち上げましょう
設計から最終出荷まで、OEM/ODM の完全なサポートにより、成長に集中できます。
米国の倉庫に保管されているため、迅速で信頼性の高い配送が可能です。
単位あたりの塗装コスト(数量基準)
コーティングのコストを比較する際、塗布費用は全体の一部に過ぎません。下地処理、マスキング、組み立ても同様に重要な要素となり得ます。.
LeeKnivesの内部体積予測資料によると、PVDはおよそ ブレード1枚あたり$1–5, DLC $5–20+, 、およびセラコート $3–12. これらの数値は、初期段階の予算策定には役立ちますが、市場全体の相場を示すものではありません。プレミアムta-C、複雑な色、およびマルチゾーンマスキングは、コストを押し上げる可能性があります。.
ブレード1枚あたり数ドルという見積もりの中には、施工のみが含まれているものもあれば、洗浄、マスキング、検査が含まれているものもあります。サプライヤーを同じ基準で比較できるよう、範囲を明確にした試作および量産の見積もりを別々に依頼してください。.
剥離・再塗装/手直し
生産ラインで頻繁に色を変更する必要がある場合や、色のロットによる手直しのリスクが高い場合は、通常、セラコートの方が柔軟性が高いです。.
DLCやPVDの除去には、化学的剥離や強力な研磨処理が必要となる場合があり、それによりエッジ、輪郭、刻印、および寸法に影響が出る可能性があります。セラコートは一般的に剥離や再塗布が容易ですが、施工者は刃や重要寸法への影響を必ず確認する必要があります。.
色や接着の問題が発生するのを待つのではなく、量産に入る前にリワークの手法について合意しておくこと。.
ライン計画のクイックリファレンス
すでに製品の方向性の大まかなイメージがある場合は、この表を参考にして選択肢を絞り込んでください:
| 製品活用例 | 出発点 | 主な理由 |
|---|---|---|
| プレミアム・ブラック・タクティカル・フォールダー | ダウンロードコンテンツ | 耐摩耗性、低摩擦性、そして黒色の仕上げが、プレミアムな位置付けにふさわしい |
| メタリックカラーの「Volume EDC」シリーズ | PVD | 薄膜と再現性の高い発色は、シリーズ全体を通じて良好な仕上がりを実現しています |
| 湿度の高い市場向けのハンティング用または固定刃タイプのライン | セラコートおよび適合する鋼材 | バリアコーティングと適切な鋼材が相まって、保護性能を向上させます |
| ゴールドのアクセントが施されたギフト用ナイフ | PVD TiN | 一目でわかるゴールドの外観と、装飾的な魅力 |
| 季節限定カラーやコラボカラーを1つのプラットフォームでまとめて | セラコート | 豊富なカラーバリエーションと、比較的柔軟な色変更や手直しが可能 |
| プレミアム限定生産品の摩耗に関するレビュー | DLC または ta-C | コスト面での問題がなければ、摩耗や摩擦に重点を置いた仕様に対応します |
| 食品接触要件を満たすキッチン製品ライン | コーティング処理済み、またはコーティングなしのステンレス | 具体的な製品や洗浄条件を確認しやすくなります |
選び方:4つのチェックポイント
まだ選択肢を比較検討中の方は、以下の4つのステップを参考に、候補を絞り込んでみてください:
- まずは環境から始めましょう。. 海水、汗、湿気に日常的にさらされる場合は、耐食性を最優先に考慮してください。日常的に携帯したり、鞘と接触したりする場合は、耐摩耗性をより重視してください。.
- 外観を定義します。. プレミアムブラックモデルにはDLCコーティング、メタリックカラーにはPVDコーティング、ブランドカラーやカモフラージュ柄、季節限定モデルにはセラコート加工を検討してください。.
- 総費用を計算してください。. コーティングが製品の小売における位置づけに適しているかどうかを判断する前に、下地処理、マスキング、検査、および組み立ての工程を含めること。.
- コレクションの各仕上げに、それぞれ役割を持たせる。. ボリュームモデルにはPVD、フラッグシップモデルにはDLC、カラフルなモデルやアウトドア向けモデルにはセラコートを使用するのも良いでしょう。すべての製品に同じコーティングを施す必要はありません。.
本格的な量産計画を進めるにあたり、当社の B2Bナイフ調達ガイド 今後の手順についてお手伝いできます。.
LeeKnivesでカスタムナイフラインをより早く立ち上げましょう
設計から最終出荷まで、OEM/ODM の完全なサポートにより、成長に集中できます。
米国の倉庫に保管されているため、迅速で信頼性の高い配送が可能です。
調達、品質管理、およびコーティングの一般的な不具合
優れた塗装プロジェクトには、適切な名称を選ぶだけでは不十分です。工場側も、何が許容範囲となるかを把握しておく必要があります。.
サンプリングの際には、以下の4つの点を確認してください:
- さびの跡: 洗浄状態、ピンホール、取り扱いによる損傷、および露出エッジを確認し、塩水噴霧試験やその他の腐食試験の合格基準を定める。.
- ブレードの平らな部分に見られる剥離: 汚染、ブラスト処理、接着層、および成膜または硬化について確認してください。一部のセラコート製品では、ASTM D3359に基づく接着データが公表されており、例えば H-220の5Bの結果, 、ただし、この方法がすべての真空フィルムに適しているとは限りません。.
- エッジの欠け: 単にコーティングの硬度を高めるのではなく、刃先の形状、被削材の硬度、切削負荷、および研ぎについて検討してください。.
- シースの擦れ跡: 接触圧力、研磨粉、シースの材質を確認し、実際のシースを使用してサイクル試験を実施してください。.
当社のチームは、コーティングに関する要件を図面に反映させ、さらに カスタムポケットナイフ OEM/ODMのお客様向けのワークフロー。また、当社の ブレードの仕上げガイド より明確な仕様を策定するために:
- DLC: a-C:H、ta-C、金属ドープDLC、または多層構造のいずれかを指定し、厚さおよび合格判定方法を併せて明記すること
- PVD: 「TiN」「CrN」「ZrN」またはその他の具体的な材質に加え、承認済みの色、厚さ、および下地処理を指定してください。単に「黒色PVD」とだけ記載しないでください。“
- セラコート: 製品コード、色、膜厚、硬化スケジュール、およびマスキング箇所を指定してください
後々の紛争やクレームの発生を防ぐため、承認済みのサンプルを保管し、出荷前に手直しや再検査について合意しておくこと。.
結論:御社の生産ラインにはどのコーティングが適しているか?
もし一つだけ覚えておいてほしいことがあるとすれば: DLCは、黒色で耐摩耗性・低摩擦性に優れた仕上げの優れた出発点となります。PVDは薄い金属色の仕上げに、セラコートはカスタムカラーや防食性に適しています。.
次のステップは、その選択を使用する鋼材、構造、使用環境、および予算に当てはめることです。通常、外観、組み立て、および試験要件についてサンプルを確認し、承認を得る方が、宣伝用の仕様だけを比較するよりも信頼性が高くなります。.
LeeKnivesは、陽江市で30年以上にわたり刃物の製造を行っており、PVD、DLC、セラコート(Cerakote)のコーティングプログラムの評価を検討しているナイフブランドを支援しています。ご希望の刃のスタイル、目標とする外観、注文数量、納期については、当社の 見積もりを依頼する ページをご覧いただければ、お客様のプロジェクトに関する選択肢についてご相談させていただきます。.
コーティングの選定に関するより包括的な概要については、当社の ブレードコーティングガイド.
よくある質問
DLCはセラコートより優れているのでしょうか?
耐傷性と高級感のあるブラック仕上げを売りにしたいのであれば、DLCはセラコートよりも優れた性能を発揮し、ポケットに入れて何年も持ち歩いてもきれいな見た目を保ちます。一方、セラコートは優れた耐食性を備え、カスタムカラーの選択肢も無限にあります。どちらを選ぶべきかは、ターゲットとなる顧客層や使用用途によって異なります。.
PVDコーティングは剥がれてしまうのでしょうか?
時間の経過とともに徐々に摩耗していきます。高品質のPVDコーティングは刃の平らな部分を長年にわたり保護しますが、刃先については最初の研ぎを行った後にコーティングが剥がれてしまいます。深い傷がつくと、その下の素地が露出することがあります。刃の平らな部分に広範囲にわたって剥がれが見られる場合は、通常の摩耗ではなく、表面処理が不十分であったことを示しています。.
PVDやDLCの上にセラコートは塗れますか?
直接上塗りでは、確実に仕上がらない。適切な機械的密着性を得るためには、既存の真空コーティングを、鋼材の素地が露出するまで徹底的にメディアブラスト処理で除去しなければならない。このため、工場ではほぼ例外なく、ブレード1本につき1つのコーティングシステムを選択している。後日再塗装が必要になった場合、セラコートの方が剥離や再塗布がはるかに容易である。.
DLCコーティングは、その費用に見合う価値があるのでしょうか?
小売価格がプレミアム価格に見合う場合のみ、その価値があります。DLCコーティングは通常、小売価格を30~80%引き上げ、プレミアムなタクティカルナイフやEDCナイフにおける刃の傷に関する苦情を大幅に軽減します。一方、低価格帯のナイフシリーズでは、PVDコーティングがより低コストで摩耗性能の大部分をカバーできるため、経済的に見合うことはほとんどありません。.
大量注文の場合、ナイフ1本あたりの刃のコーティング費用はいくらですか?
工場出荷単価だけでは、総コストの全容は把握できません。折りたたみナイフの場合、ピボット穴やロック部の周囲を手作業でマスキングする必要があり、これには人件費がかかります。マスキングを省略すると、刃の動きに支障をきたします。.
注:コーティングの選択によってHTS分類が変わることはありません。関税番号8211929045に該当するナイフには、通常、50–55%の輸入関税が課されますが、これはコーティング費用とは別の費用です。実際の着陸コストを算出するため、必ずサプライヤーにマスキング作業や組み立て作業の内訳を明細化してもらうようにしてください。.
コーティング加工された包丁の刃は研ぐことができますか?
はい。通常の研ぎでは、刃先の薄いベベル部分のコーティングのみが除去され、刃のその他の部分は保護されたままです。コーティングの境界部分での微細な欠けを最小限に抑えるため、軽い力で研ぎ、最後に革のストロープで仕上げを行ってください。研ぎの基本については、当社のガイドをご覧ください。 研磨と研ぎ.

 JA
 EN
 DE